Пакеты делают на нескольких видах оборудования. Выдувной экструдер превращает гранулы в плёнку, флексографическая машина наносит рисунок, пакетоделательный станок сваривает и режет полотно, а вырубной пресс формирует ручки. Состав цеха зависит от того, какие пакеты нужны и будет ли производство начинаться с гранулы или с готового рулона.
На каком оборудовании делают пакеты
Каждая машина выполняет свою операцию. На выходе экструдера получается непрерывная плёнка, после печати - рулон с повторяющимся изображением, после сварки и резки - отдельные пакеты или заготовки. Высечка ручек и намотка пакетов в рулон требуют соответствующих узлов.
Два варианта комплектации цеха
Из готовой плёнки
На вход поступает рулон с нужной шириной, толщиной и складками.
- Пакетоделательная машина выполняет сварку и резку.
- Для ручек нужен подходящий вырубной или приварочный узел.
- Флексомашину добавляют, если печать выполняют в цехе.
- Собственный экструдер для такого маршрута не требуется.
Полный цикл из гранулы
Цех самостоятельно получает плёнку и превращает её в пакеты.
- Смеситель и дозирование готовят рецептуру.
- Загрузчик подаёт материал к экструдеру.
- Выдувная линия формует и наматывает плёнку.
- Печать, сварка, резка и ручки выполняются на последующих машинах.
Оборудование можно расставить отдельными участками с промежуточными рулонами. Это позволяет передавать материал между переделами и менять задания независимо. При объединении узлов в линию согласуют их скорость, систему управления и накопление полотна.
| Операция | Оборудование | Что выходит из машины |
|---|---|---|
| Подготовка рецептуры | Смеситель и дозирование | Смесь гранул с предусмотренными добавками |
| Подача материала | Вакуумный загрузчик для гранулы | Материал в приёмном бункере |
| Изготовление плёнки | Выдувной экструдер | Рукавная плёнка в рулоне |
| Нанесение рисунка | Флексографическая печатная машина | Рулон с напечатанным изображением |
| Сварка и резка | Пакетоделательная машина | Пакеты или заготовки под ручки |
| Высечка ручек | Вырубной пресс | Пакеты с вырубленным контуром |
Смесители и загрузчики: подготовка гранулы
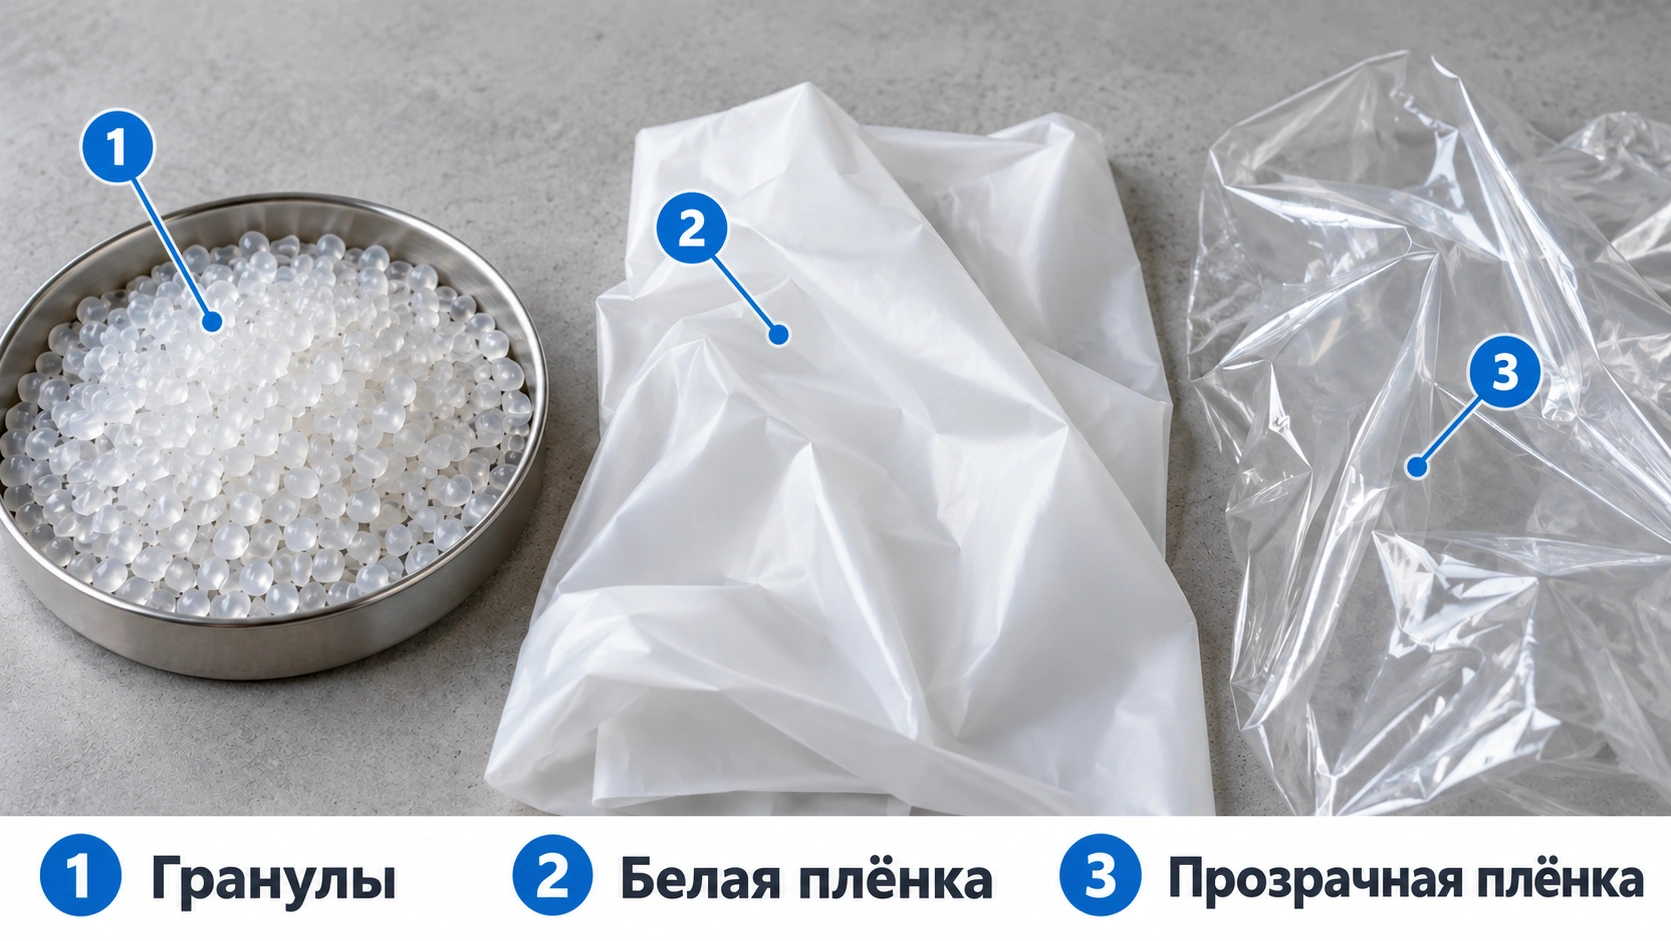
На участке подготовки соединяют полиэтиленовую гранулу, краситель и другие компоненты рецептуры. Для пакетов используют ПНД, ПВД, линейный полиэтилен и их смеси. Материал выбирают под изделие, а возможность его переработки проверяют по исполнению экструдера.
- Гранулы
- Белая плёнка
- Прозрачная плёнка
Что делает смеситель
Смеситель для полимерного сырья помогает распределить гранулы и добавки перед подачей. Он не заменяет точное отмеривание компонентов: за соотношение отвечает дозирование или предварительное взвешивание. Если цвет должен оставаться стабильным от партии к партии, важны и рецептура, и равномерность подготовки смеси.
Что делает загрузчик
Вакуумный загрузчик для гранулы переносит сырьё из ёмкости в приёмный бункер. Его задача - поддерживать подачу и сократить ручную загрузку. Загрузчик не смешивает рецептуру и не расплавляет материал. При подборе проверяют совместимость с гранулой, расстояние подачи и устройство приёмного узла.
Сушку не следует автоматически включать как обязательный этап для любого полиэтилена. Необходимость подготовки зависит от состояния сырья и требований к переработке. Для влажного вторичного материала сначала решают задачу удаления влаги и загрязнений.
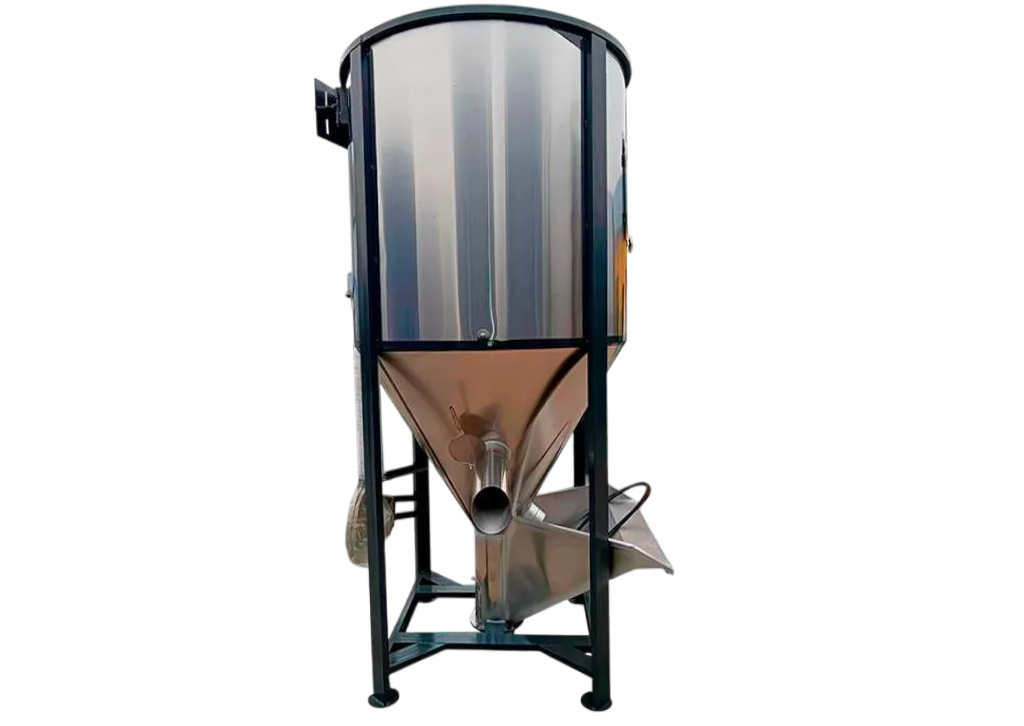 Смеситель вертикальный шнековый 0.3ТHПосмотреть оборудование
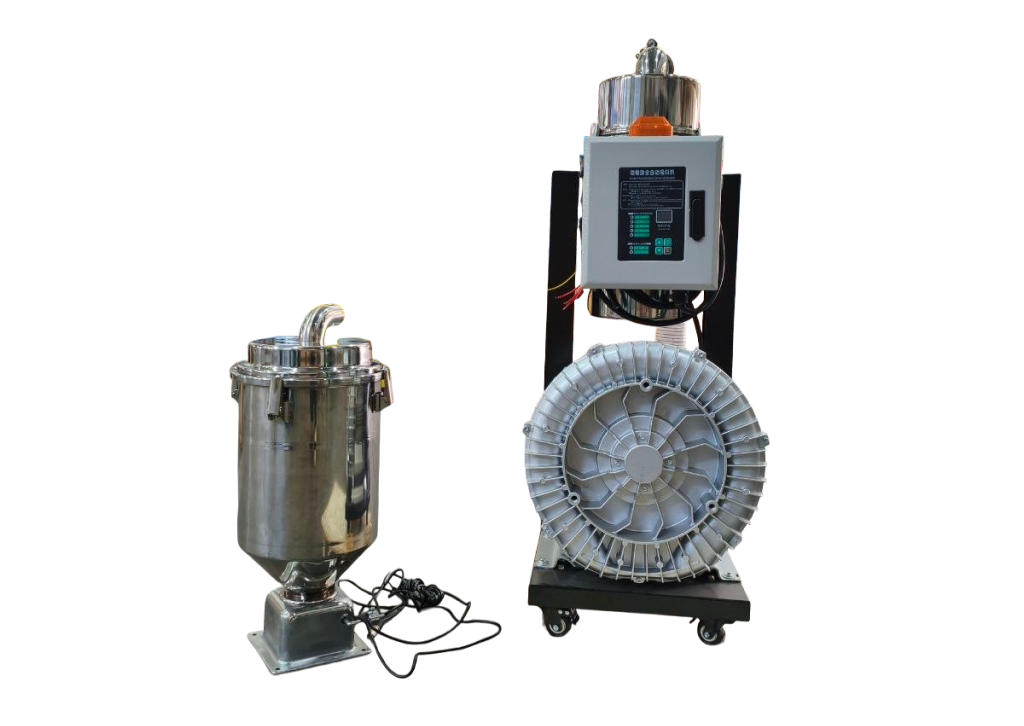 Вакуумный загрузчик европейского типа YJVE-5.5-LПосмотреть оборудование
Выдувной экструдер: получение плёнки из гранулы
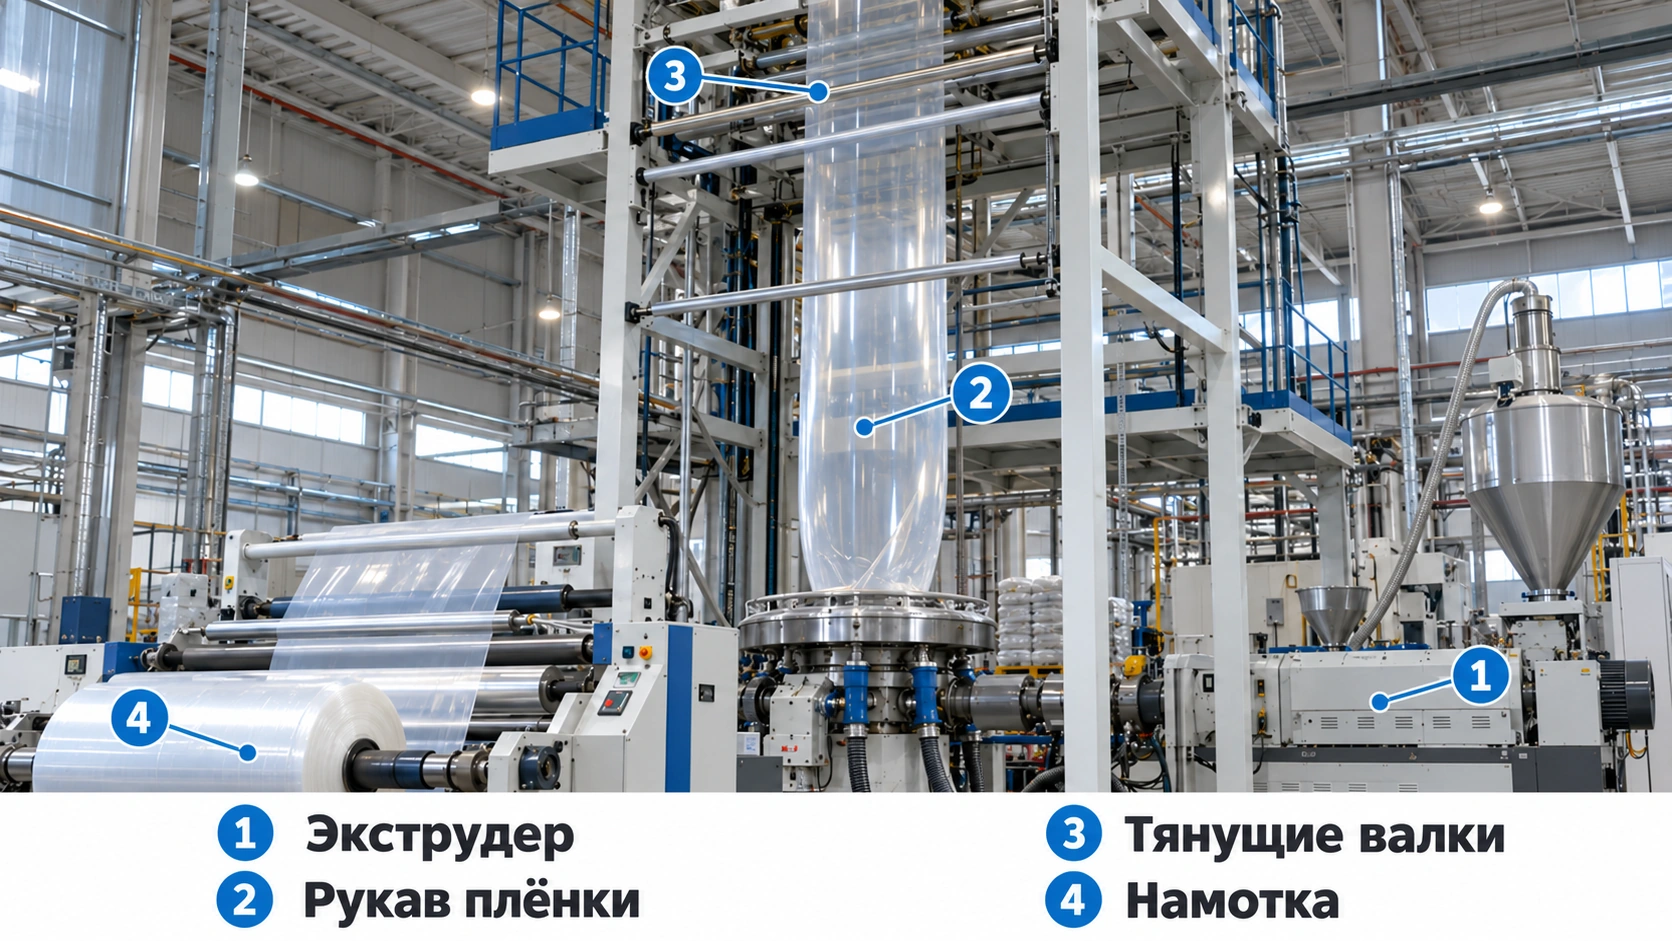
Выдувная экструзионная линия нужна, когда цех сам выпускает рукавную плёнку. В её состав входят экструдер с нагревом и шнеком, кольцевая головка, охлаждение, тянущее и складывающее устройство, а также намотка. Это связанные узлы одного передела.
- Экструдер
- Рукав плёнки
- Тянущие валки
- Намотка
Экструдер и формующая головка
Вращающийся шнек перемещает гранулы по нагреваемому цилиндру и подаёт расплав к головке. Расплав выходит через кольцевую щель в виде трубки. Поэтому для получения рукавной плёнки нужен соответствующий выдувной комплекс: обычного экструдера с произвольной головкой недостаточно.
Охлаждение, вытяжка и складывание
Воздух раздувает трубку, наружное охлаждение помогает ей затвердеть. Тянущие валки вытягивают и подают материал дальше, а складывающее устройство переводит объёмный рукав в плоское полотно. Настройки подачи расплава, раздува и вытяжки вместе определяют геометрию плёнки.
Намотка и переход к следующему станку
Намоточный узел собирает плёнку в рулон. Для печати и пакетоделания важны ровные кромки, стабильное натяжение и отсутствие складок. Размеры и масса рулона должны соответствовать размотке следующей машины. Узлы формирования боковых складок предусматривают по конструкции изделия и исполнению линии.
Когда нужна многослойная линия
Для однослойной плёнки используют соответствующую выдувную линию. В соэкструзионной системе несколько потоков расплава соединяются в общей головке и образуют слои одной плёнки. Выбор такого оборудования связан с задачами материала; само количество слоёв не заменяет испытание готового пакета.
 Выдувной экструдер для производства однослойной пленки 45-900Посмотреть оборудование
 Выдувной экструдер для производства многослойной пленки 45-45-900Посмотреть оборудование
Флексомашина: нанесение рисунка на плёнку
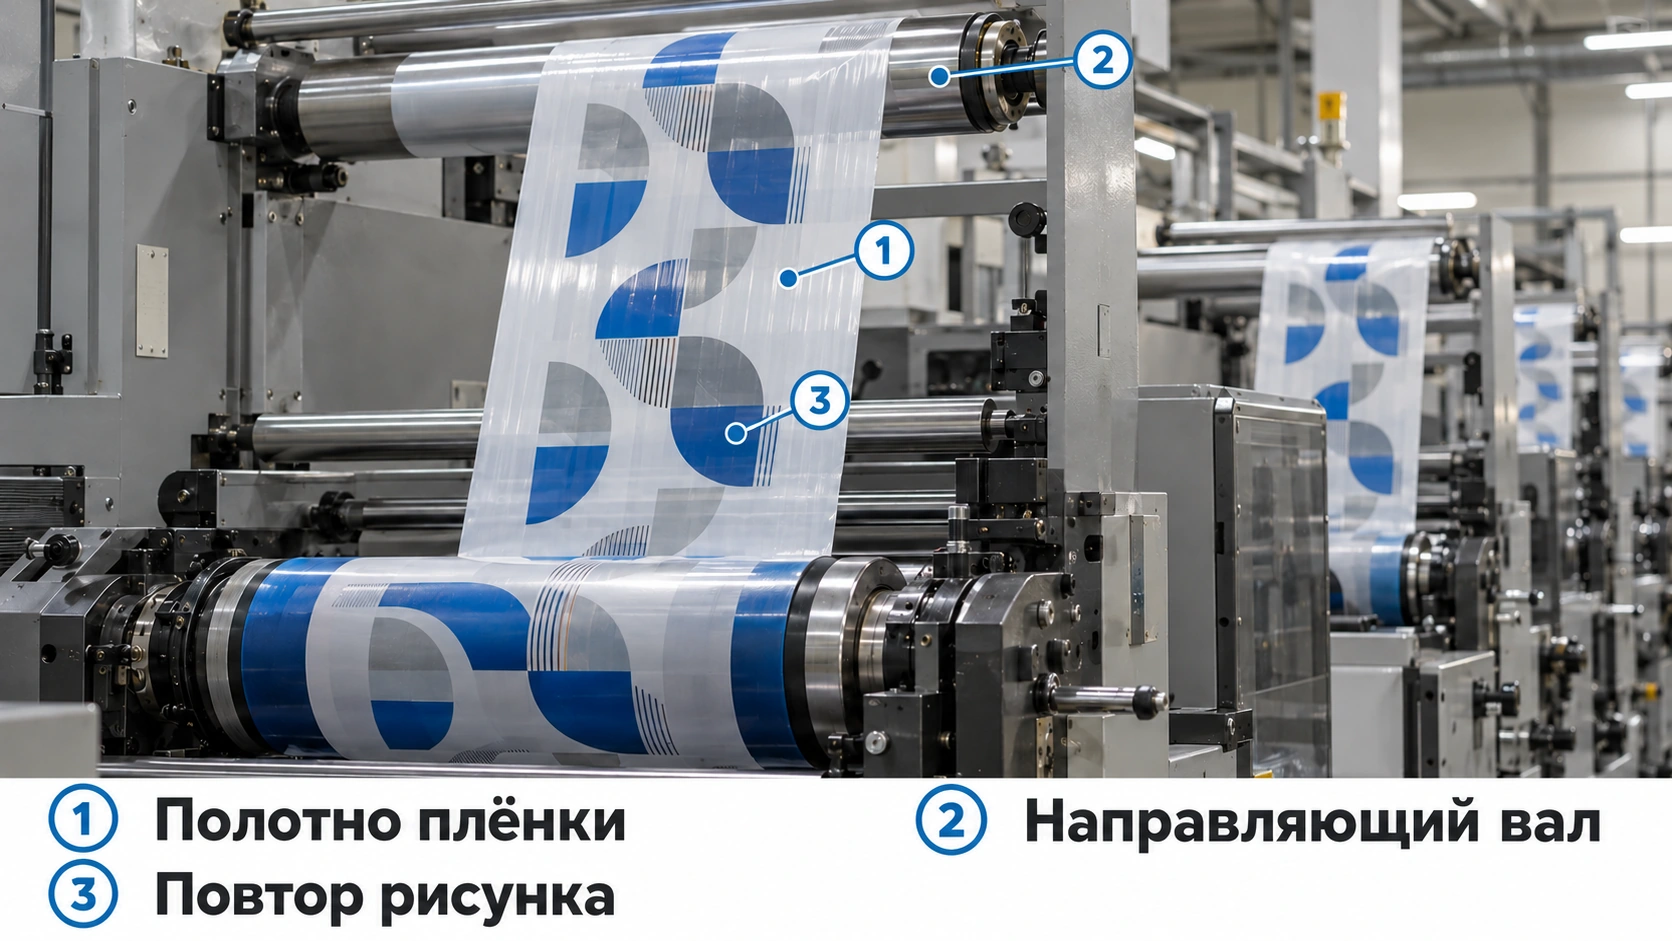
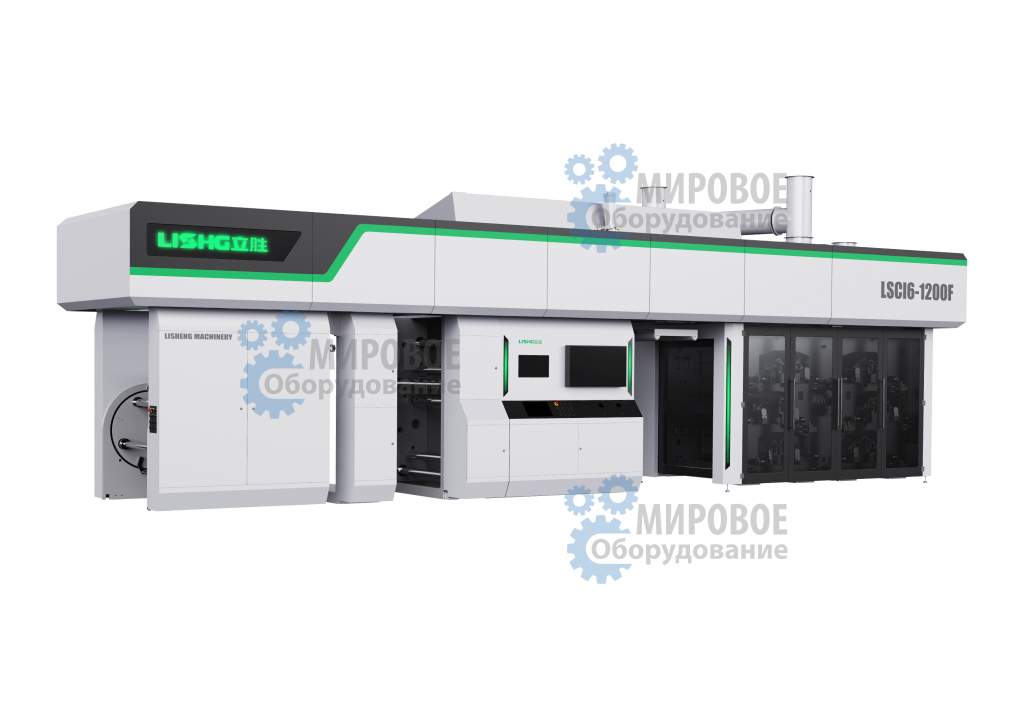
Флексографическая печатная машина работает с движущимся рулонным полотном. Размотка подаёт материал, печатные секции переносят краску через формы, предусмотренная сушильная система сушит изображение, а намотка собирает запечатанный рулон. Цвет плёнки получают добавлением красителя в сырьё, а надписи и изображения - отдельной печатью.
- Полотно плёнки
- Направляющий вал
- Повтор рисунка
Для многоцветного рисунка нужно совмещение красок. Для дальнейшего изготовления пакетов согласуют шаг повторения изображения и расположение фотометок. Датчик пакетоделательного станка считывает метку, чтобы совместить рез и сварку с печатью.
Для чего нужна коронная обработка
Коронатор подготавливает поверхность полиэтилена к нанесению краски. Он может входить в состав линии или быть отдельным узлом. Перед печатью проверяют состояние поверхности и пригодность выбранной краски; наличие коронатора само по себе не гарантирует стойкости изображения.
Почему краске нужна подготовленная поверхность
Жидкость собирается в каплю. Равномерный оттиск получить сложнее.
После обработки краска легче распределяется по поверхности.
Флексомашину подбирают по материалу, рабочей ширине, числу печатных секций, сушке и возможностям работы с конкретным макетом. Машину для бумаги нельзя автоматически считать подходящей для тонкой полиэтиленовой плёнки. Для пакета без рисунка этот передел можно исключить.
Пакетоделательный станок: сварка, резка и подача
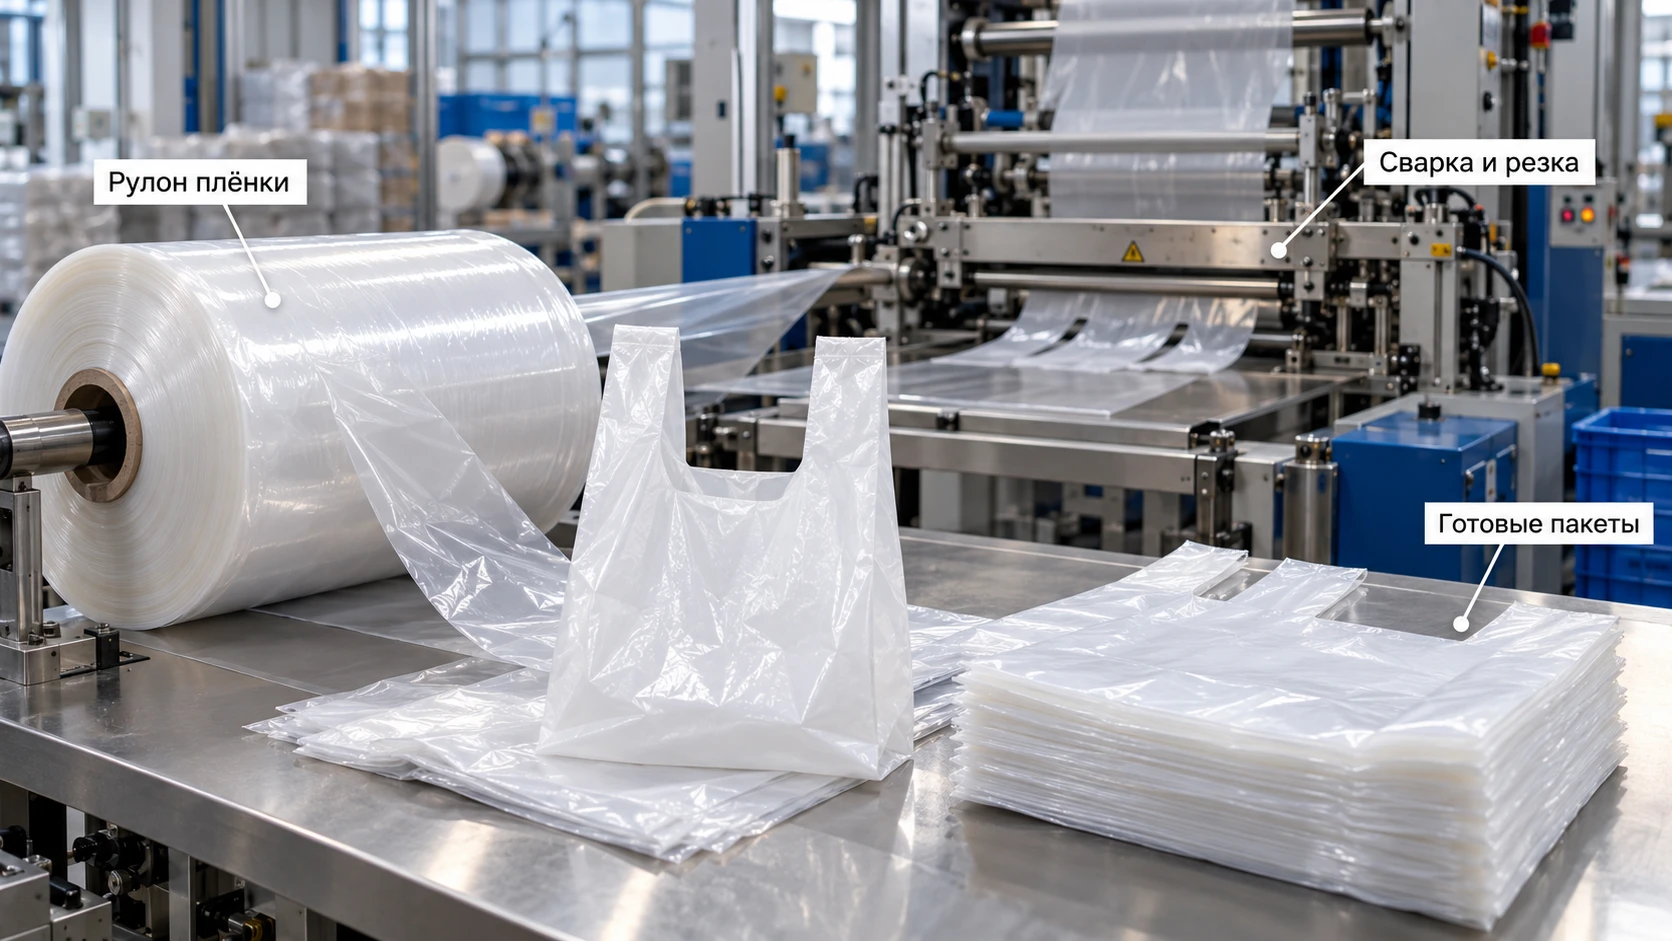
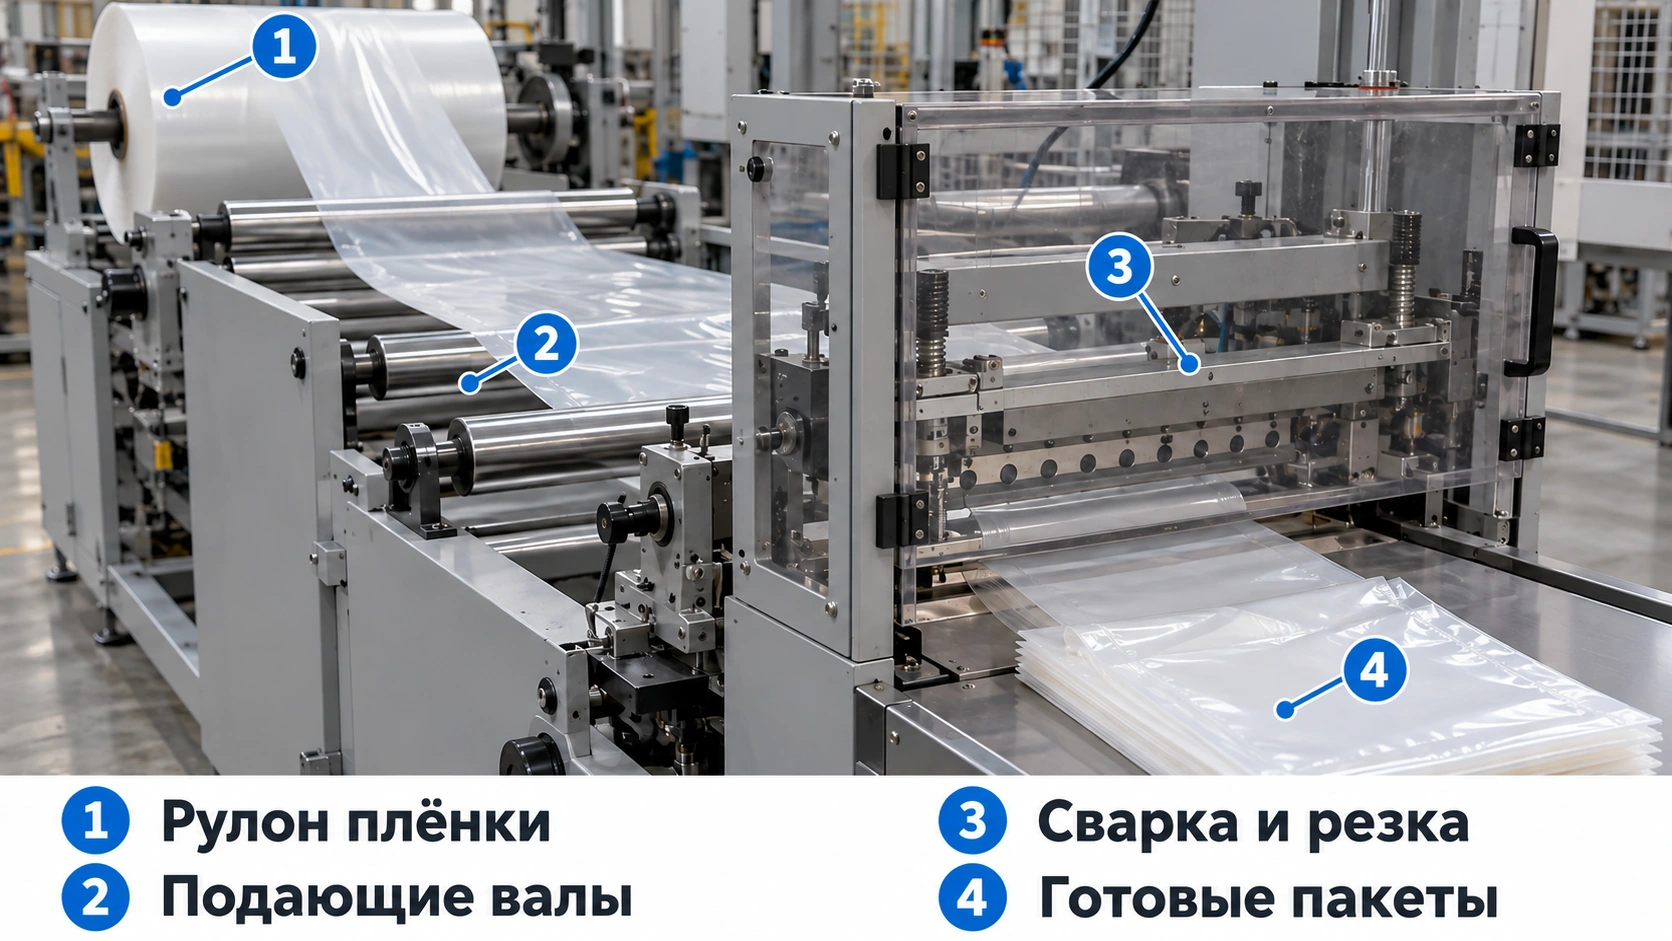
Пакетоделательная машина превращает готовую плёнку в изделия. Рулон устанавливают на размотку, направляющие и подающие валы перемещают полотно, сварочный узел формирует соединение, а режущий узел отделяет пакет или заготовку. Приёмное устройство собирает продукцию в предусмотренном формате.
- Рулон плёнки
- Подающие валы
- Сварка и резка
- Готовые пакеты
Какие узлы определяют возможности машины
- Размотка и подача работают с заданным рулоном и удерживают полотно при перемещении.
- Сварочный узел формирует донный или боковой шов в зависимости от конструкции станка.
- Резка отделяет заготовки по установленному размеру.
- Фотодатчик нужен для работы по печатной метке, если предусмотрен такой режим.
- Перфорация и рулонная намотка нужны для соответствующей рулонной продукции.
- Узел ручек или завязок выполняет специальную операцию, которую нельзя приписывать любой машине.
Как оборудование формирует шов
Сварка соединяет соприкасающиеся слои при сочетании нагрева, прижима и времени контакта. Настройки подбирают под плёнку. При увеличении скорости сохраняют достаточные условия для формирования соединения, иначе внешне ровный пакет может разойтись по дну.
Как появляется шов
Два слоя соприкасаются под сварочным инструментом.
В месте сварки образуется шов, удерживающий дно пакета.
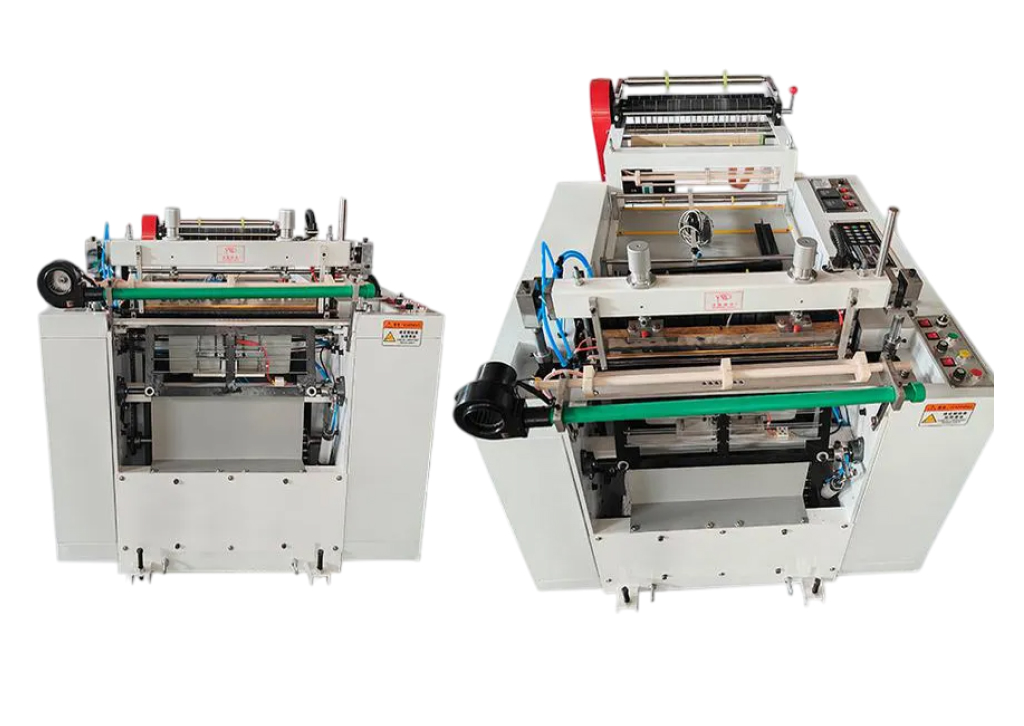
На участке для майки важно различать изготовление заготовки и высечку ручек. В описании DFR-600 указано изготовление пакетов без высечки ручек: для законченного изделия нужен следующий вырубной этап.
Вырубной пресс: как делают ручки
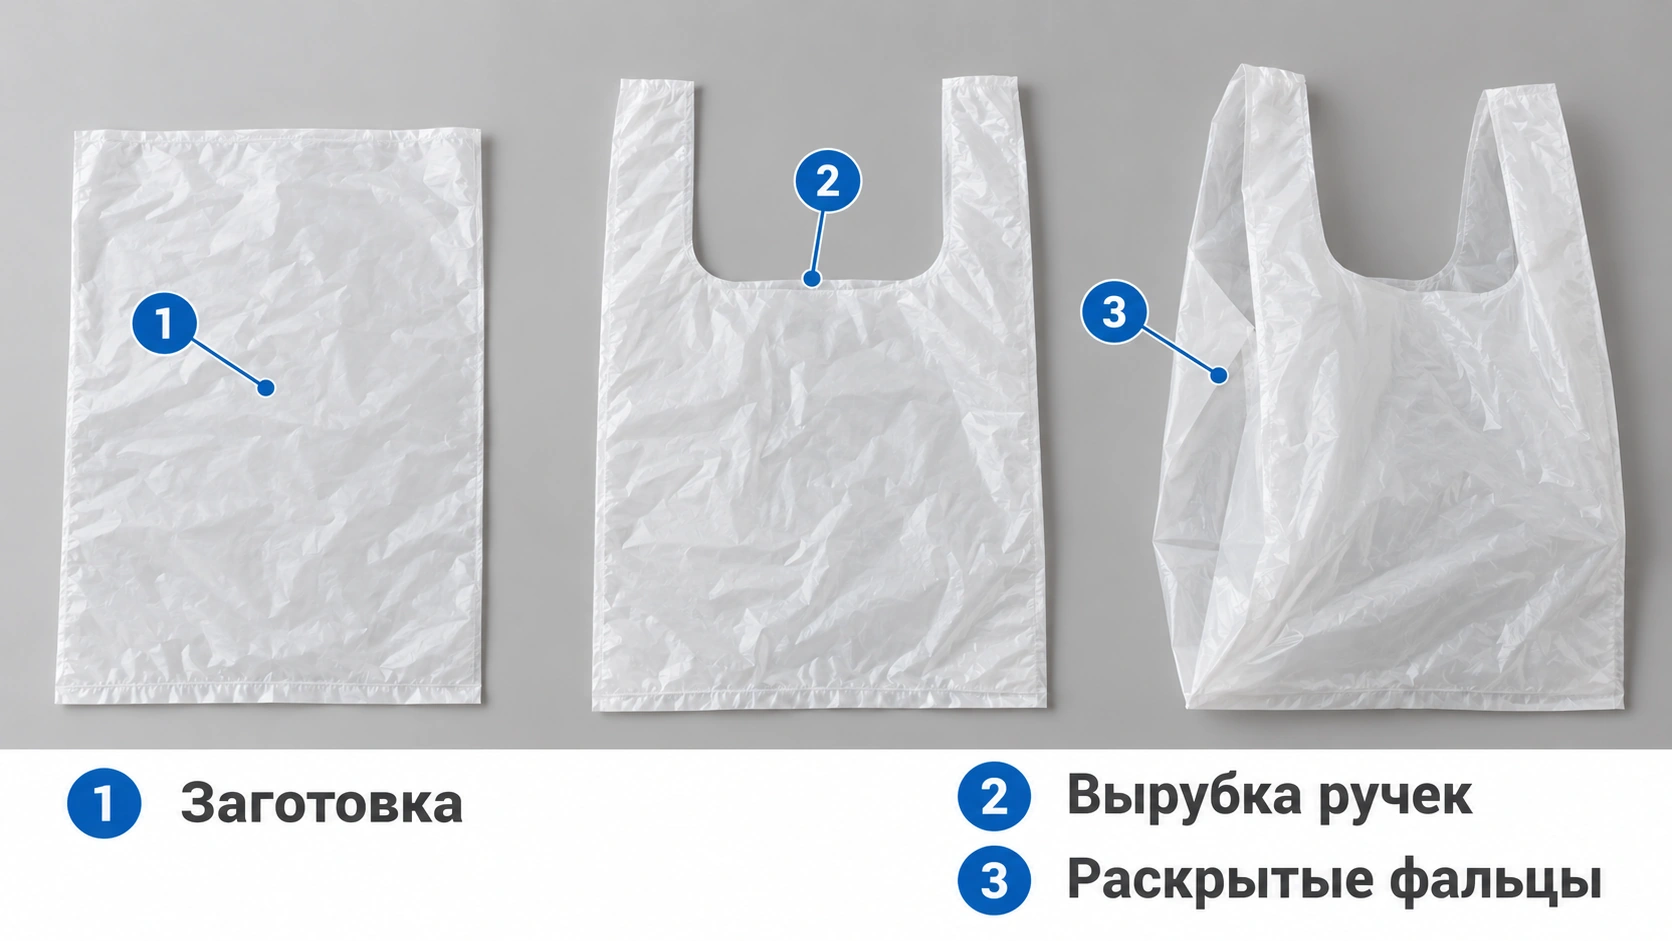
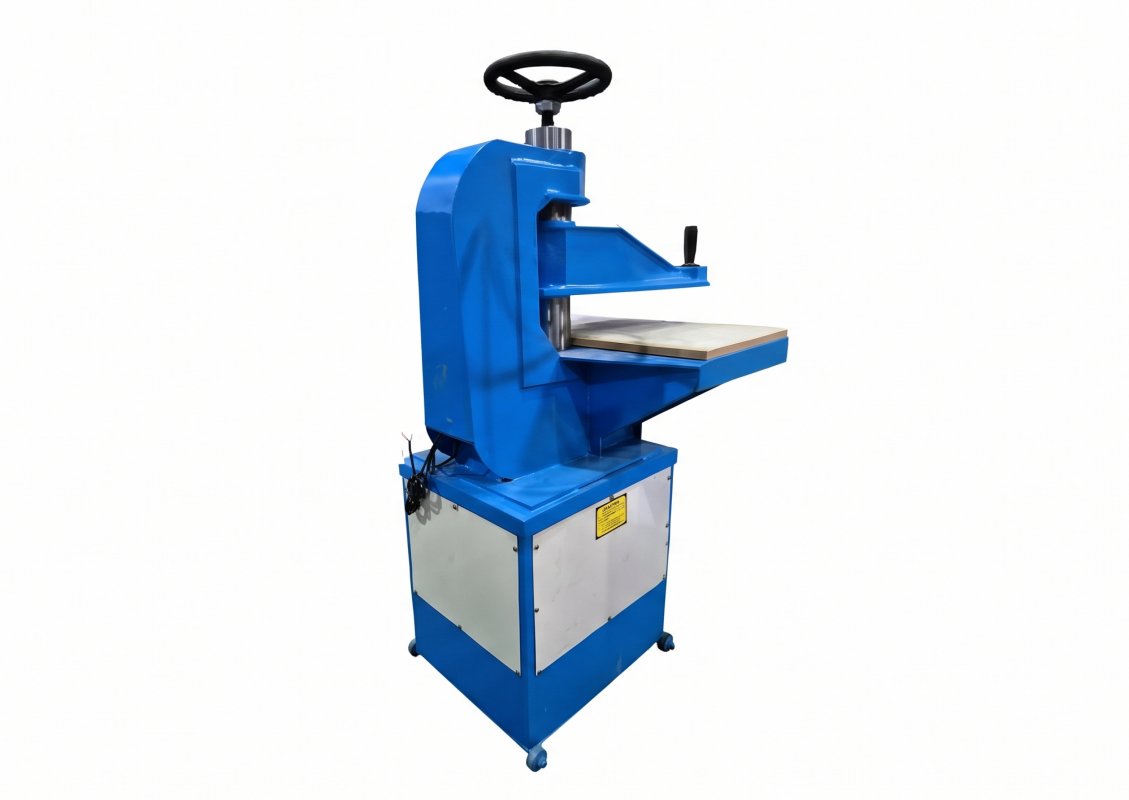
Гидравлический вырубной пресс работает с установленным вырубным инструментом. У майки удаляют фигурный участок сверху заготовки, оставляя две ручки. У пакета с вырубной ручкой прорезают отверстие в верхней зоне. Для разных контуров нужна соответствующая оснастка, а её наличие и комплектность проверяют отдельно.
- Заготовка
- Вырубка ручек
- Раскрытые фальцы
Майка: ручки являются частью корпуса
Вырубная: отверстие внутри верхней зоны
Петлевая: отдельные ручки крепятся к корпусу
Петлевую ручку получают иначе: отдельную полосу прикрепляют к корпусу специальным узлом. Вырубной пресс эту операцию не выполняет. Фальцы также требуют предусмотренного устройства формирования складок - на выдувной линии или другом участке маршрута.
Оборудование для разных видов пакетов
Начинать подбор удобнее с образца изделия. Внешне похожие пакеты могут отличаться способом сварки, выдачей, ручками и закрыванием. Затем определяют, какие узлы должны входить в станок и какие операции останутся отдельными.
| Вид пакета | Основной участок | Какие операции предусмотреть |
|---|---|---|
| Фасовочный пакет | Машина под соответствующий рукав или полотно | Сварка дна или боковых швов, резка, сбор в пачки |
| Пакет-майка | Пакетоделательная машина и вырубка | Подходящие складки, изготовление заготовок, высечка верха |
| С вырубной ручкой | Пакетоделательная машина и вырубной узел | Отверстие для ручки; усиление, если оно предусмотрено |
| С петлевой ручкой | Машина с соответствующим узлом ручек | Подача и крепление отдельных полос |
| Мусорный или фасовочный в рулоне | Рулонная пакетоделательная машина | Сварка, перфорация, складывание и намотка |
| С затяжной лентой | Специализированная машина для пакетов с завязками | Формирование канала, ввод ленты и последующая обработка |
| Вакуумный пакет или дой-пак | Оборудование под структуру материала и конструкцию | Соответствующие швы, дно, застёжка и другие нужные узлы |
Рулонная продукция и пакеты с завязками
Рулонная машина сохраняет связь между соседними изделиями по линии перфорации и собирает их в компактный рулон. Способ складывания, работа со шпулей и варианты выдачи зависят от исполнения. Для пакетов с завязками требуется работа с затяжной лентой; обычный узел намотки её не заменяет.
Как пакет отрывается от рулона
У каждого пакета есть собственный донный шов. Между изделиями проходит перфорация.
При отрыве разделяется лента, а шов дна остаётся целым.
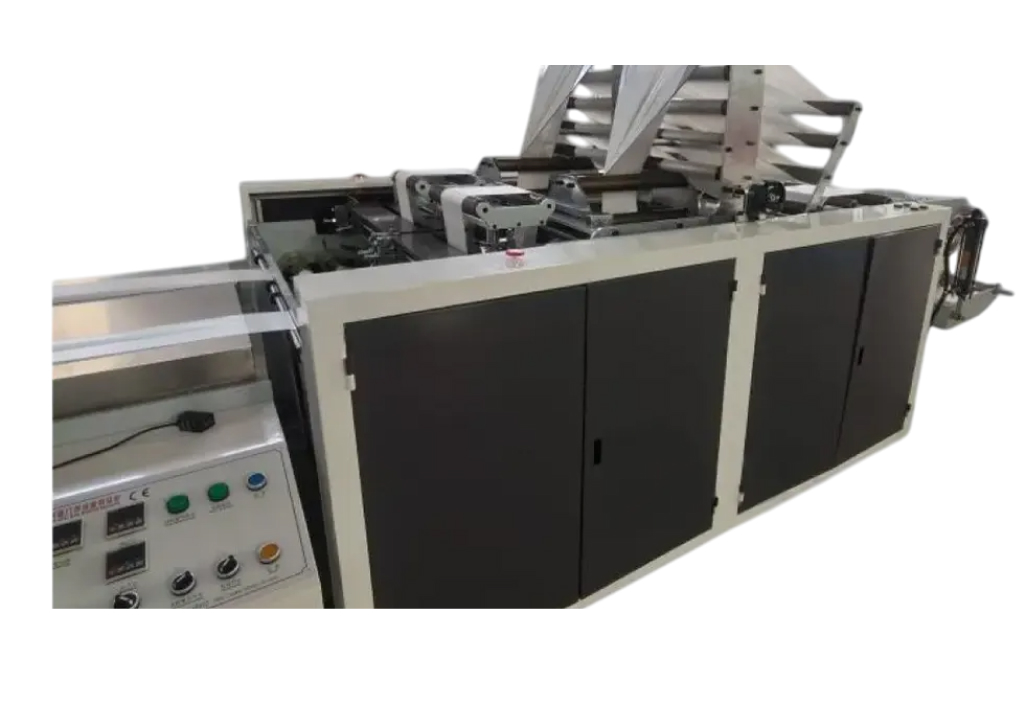 Машина для производства пакетов GBDSA-250x2SПосмотреть оборудование
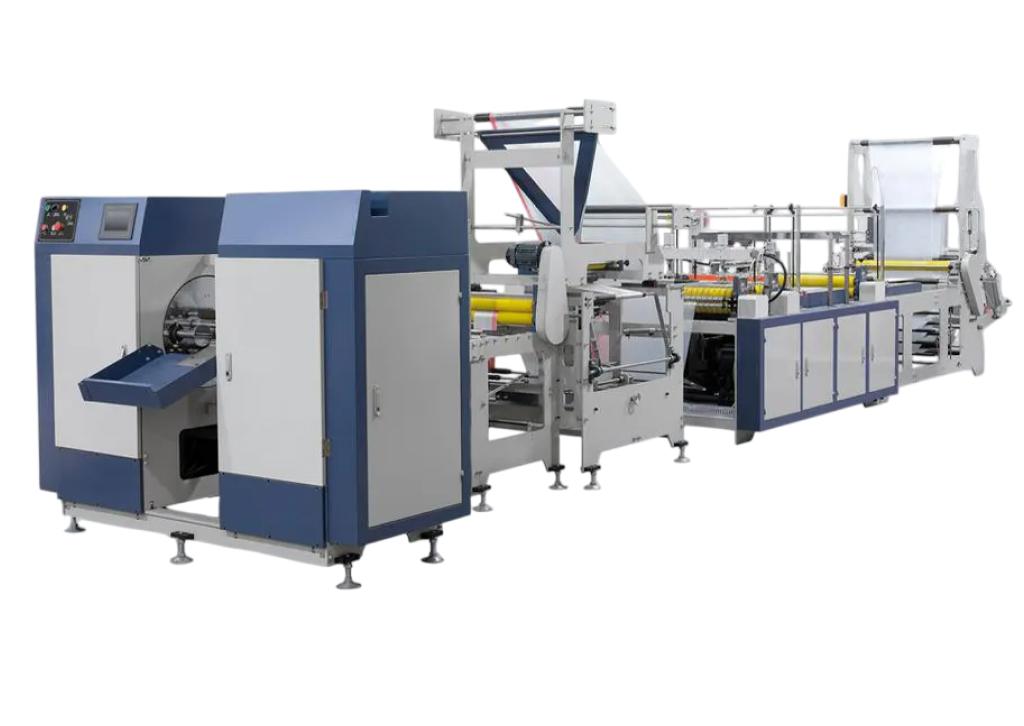 Пакетоделательная машина OJC-800Посмотреть оборудование
Какие узлы оборудования влияют на качество
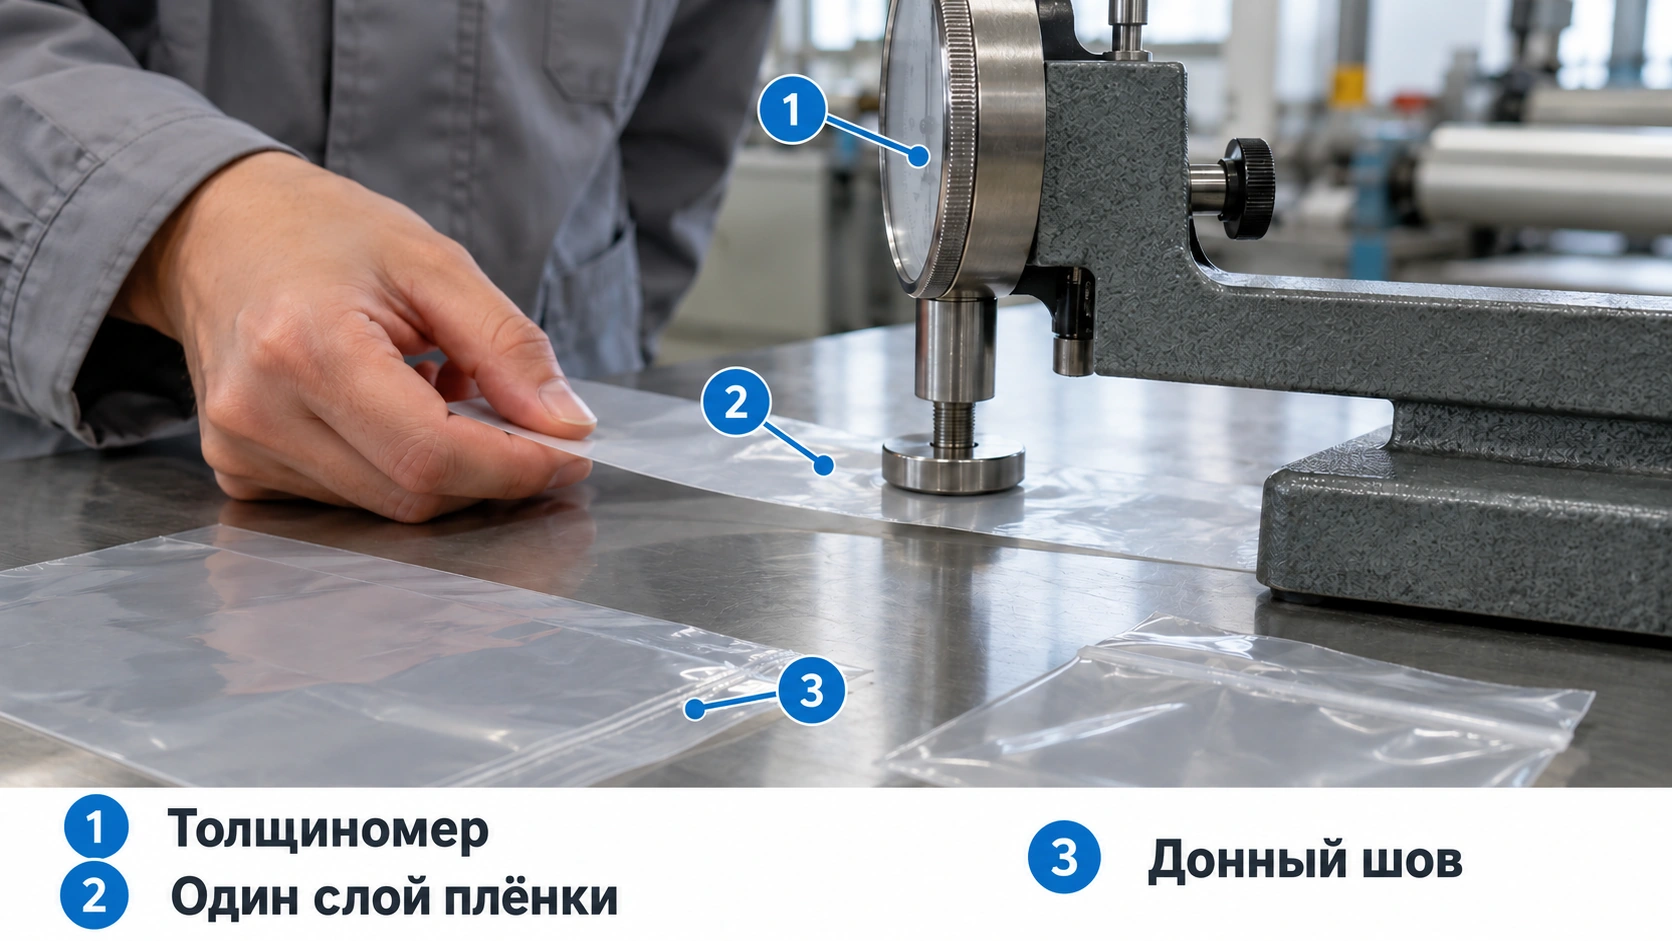
Проверяют весь путь материала. Неравномерность плёнки появляется до пакетоделания, смещение рисунка связано с печатью и позиционированием, а слабый шов - с условиями сварки и состоянием материала. По одному дефекту нельзя без проверки назначить замену станка.
- Толщиномер
- Один слой плёнки
- Донный шов
| Что проверяют | На каком участке искать причину | Что оценить |
|---|---|---|
| Нестабильную толщину | Выдувная линия | Подачу, температурный режим, раздув, охлаждение и вытяжку |
| Складки и уход кромки | Намотка, размотка и проводка | Натяжение, положение рулона, направляющие и состояние полотна |
| Смещение изображения | Флексомашина и подача по метке | Совмещение красок, повтор рисунка, датчик и позиционирование |
| Слабый донный шов | Сварочный узел | Нагрев, прижим, время контакта, чистоту и совместимость плёнки |
| Надрывы около ручки | Вырубка и конструкция изделия | Контур и состояние инструмента, положение высечки, усиление |
Четыре зоны внимания
- ПлёнкаТолщина и отсутствие отверстий.
- Донный шовЦелостность и прочность соединения.
- РучкаКонтур и стойкость к нагрузке.
- ПечатьРасположение и стойкость рисунка.
При приёмке оборудования проверяют изделия из согласованной плёнки или рецептуры. Контролируют геометрию, швы, ручки, печать и выдачу. Испытание готового пакета важнее сравнения одной только толщины, а пригодность пищевой упаковки подтверждают отдельно.
Оборудование для обрезков и брака
Чистые производственные обрезки собирают отдельно от загрязнённой использованной упаковки. Подготовку плёночного отхода и возможность возврата в рецептуру определяют по материалу и требованиям к следующему изделию.
В зависимости от маршрута могут понадобиться агломератор для уплотнения плёночного материала и линия грануляции для получения вторичной гранулы. Это самостоятельный участок, а не обязательный встроенный модуль любой пакетоделательной машины. Смешанные и загрязнённые отходы требуют другой подготовки.
Чем отличается линия бумажных пакетов
Для бумажных пакетов нужна специализированная бумажнопакетная машина. Она подаёт готовое бумажное полотно, складывает заготовку, проклеивает продольное соединение и формирует дно. Для сумок предусматривают изготовление и крепление ручек.
Путь бумажного пакета
Готовое полотно поступает на линию.
Полотно складывают и проклеивают.
Клапаны складывают и соединяют клеем.
Ручки крепят в предусмотренной зоне.
Полиэтиленовый экструдер не превращает бумагу в пакет, а обычная термосварка полиэтилена не заменяет склейку бумаги. При переходе между этими видами упаковки меняется сам состав оборудования.
Что учесть при подборе оборудования
Поставщику передают образец пакета или чертёж и описывают весь маршрут: от какого материала начинается работа и в каком виде продукция должна выходить. Так можно проверить совместимость машин между собой.
Какие размеры согласовать
- ШиринаОт одной боковой кромки до другой.
- ДлинаОт верхнего края до нижнего.
- ФальцГлубину и способ указания складки согласуют отдельно.
Размеры задают вместе со схемой: так понятнее, какие участки входят в каждый размер.
- Изделие. Конструкция, размеры, складки, ручки, завязки, открытый верх и другие элементы.
- Материал. Полимер или готовая плёнка, толщина стенки, структура и предполагаемая рецептура.
- Входной рулон. Ширина, диаметр, масса, втулка и направление размотки должны подходить к следующей машине.
- Печать. Материал, макет, стороны, число цветов и необходимость работы по фотометке.
- Выдача. Отдельные пакеты, пачки или рулоны, со шпулей либо без неё.
- Сменное задание. План выпуска, ассортимент, переналадки и время обслуживания.
- Оснастка и подключение. Вырубные инструменты, питание, пневматика, охлаждение и другие требования конкретного исполнения.
Выпуск экструдера в килограммах за час и скорость пакетоделательного станка в штуках за минуту сравнивают через массу изделия. Согласуют реальный рабочий режим, а не только паспортный максимум. Отдельно проверяют комплектность: фотодатчик, намотка, узел ручек и инструмент могут зависеть от выбранного исполнения.
Вопросы о комплектации линии
Можно начать без экструдера?
Да, если закупать подходящую готовую плёнку. Тогда основным оборудованием становится пакетоделательная машина, а печать и обработку ручек добавляют по изделию.
Один станок сделает любые пакеты?
Возможности определяются сварочными, режущими и дополнительными узлами. Майка, пакет с петлевыми ручками, рулонная продукция и дой-пак требуют разных операций. Совместимость подтверждают по конкретной конструкции.
Нужен ли отдельный пресс для майки?
Если пакетоделательный станок выдаёт заготовки без высечки, нужен отдельный пресс или другой совместимый вырубной участок. В некоторых комплексах операция встроена - это проверяют по комплектации.
Почему между машинами используют рулоны?
Промежуточный рулон позволяет передавать плёнку между экструзией, печатью и пакетоделанием. Машины могут выполнять разные задания и работать с разной скоростью. Для совместимости согласуют параметры рулона и проводку полотна.
Что важнее при выборе: скорость или набор узлов?
Сначала проверяют, сможет ли оборудование изготовить нужный пакет из выбранного материала. Затем оценивают устойчивый выпуск с учётом качества, переналадок и комплектности. Высокая скорость не заменяет отсутствующий узел ручек или рулонной выдачи.
Автор статьи: